
При разработке рецептур капсулированных форм (будь то чувствительные пробиотики, гигроскопичные растительные экстракты или ферменты) стабильные результаты в R&D-лаборатории не являются автоматической гарантией успеха в цеху.
Прямое линейное увеличение объемов компонентов часто приводит к технологическому коллапсу на этапе промышленного фасования.
Разница между ручным или полуавтоматическим лабораторным капсулятором и высокоскоростным автоматом производительностью более 100 000 капс/час критична.
Анатомия сбоя: что происходит на промышленном этапе
Типичный сценарий в фармацевтической разработке выглядит так:
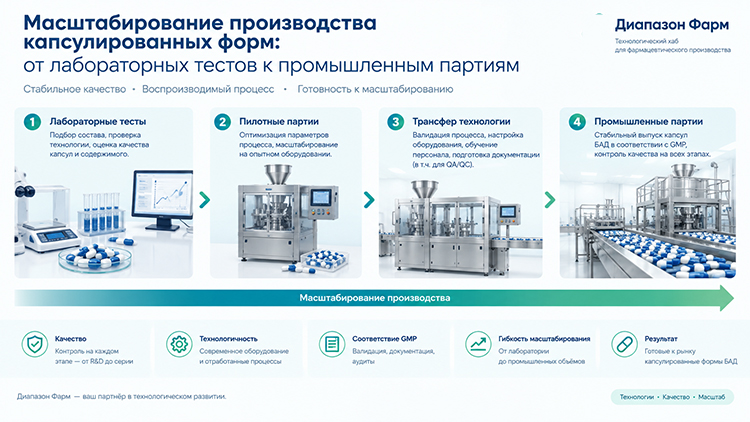
- Лабораторный этап (LAB). Партии до 1 000 шт. Идеальная однородность дозирования, стабильная масса наполнения, дефекты оболочки отсутствуют.
- Опытно-промышленный этап (Pilot). Серии 5 000–10 000 шт. Появляются единичные дефекты (недозакрытие, пыление), но показатели укладываются в спецификацию.
- Промышленное производство (Commercial). Высокоскоростная серия от 100 000+ шт. Рост технологического брака до 5–12%, отклонения по однородности массы, критическое падение производительности линии.
Скрытые причины брака при высоких скоростях:
- Трибоэлектрический эффект (статика). При циклическом движении дозировочных дисков и трении частиц на высоких скоростях порошок генерирует статический заряд. Результат - налипание массы на пуансоны, «пыление» и неполное закрытие капсул.
- Ухудшение сыпучести под давлением. В бункере промышленного автомата масса порошка давит сама на себя. Происходит локальное уплотнение, ухудшается текучесть, нарушается стабильность формирования «столбика» порошка (дозирующей дозы).
- Гидрофобный сдвиг при экспрессии. Введение избыточного количества лубрикантов (например, стеарата магния) для улучшения текучести в объемах LAB-разработки на промышленной скорости приводит к гидрофобизации смеси. Замедляется растворение капсулы (dissolution profile) и падает биодоступность.
Важное замечание QA/QC. Любое изменение производительности оборудования или геометрии узлов дозирования требует проведения повторной квалификации процессов (PQ) и валидации трансфера технологии в соответствии со стандартами GMP.
Критические параметры масштабирования сухих форм
ПАРАМЕТРЫ МАСШТАБИРОВАНИЯ
│
┌───────────────────────┼───────────────────────┐
▼
МЕХАНИКА ОБЛОЧКИ
Центробежные силы
Статическое сжатие
Деформация стенок
▼
КИНЕТИКА МАССЫ
Индекс Карра/Хауснера
Однородность (СV <3%)
Скорость сдвига
▼
БИОФАРМАЦЕВТИКА
Жизнеспособность КОЕ
Кислоторезистентность
Профиль растворения
Механическая прочность и геометрия оболочки
- Динамические нагрузки. На скоростях 100 000–120 000 капс/час пустая капсула подвергается колоссальным центробежным и ударным нагрузкам при ориентации и подаче в блоки. Разнотолщинность стенок или микротрещины приводят к замятию.
- Режим защелкивания (Locking). При увеличении механического усилия на промышленных толкателях важна жесткость профиля замка (Dual-lock/Top-lock), чтобы избежать эффекта «телескопирования» (вхождения стенок друг в друга с деформацией).
Реологические свойства наполнения
- Критерии сыпучести. Мы оцениваем массу не просто «на глаз», а через индекс Карра (Carr's Index) и коэффициент Хауснера (Hausner Ratio). При переходе на промышленный автомат масса должна обладать отличной сыпучестью без склонности к сегрегации (расслоению на фракции при вибрации бункера).
- Однородность дозирования (Uniformity of mass).Задача - удержать коэффициент вариации (CV) массы наполнения в пределах <3% при увеличении объема замеса в 50–100 раз.
Сохранение стабильности нативного сырья
- Термолабильность. Работа шнеков и уплотнителей вызывает локальный нагрев массы. Для пробиотических штаммов это критично: повышение температуры в зоне дозирования даже на 4–5 °C снижает титр жизнеспособных микроорганизмов (КОЕ).
- Влажностный баланс. Желатиновые капсулы чувствительны к гигроскопичным экстрактам (отдают влагу, становятся хрупкими). Требуется жесткий контроль относительной влажности (RH) в рабочей зоне на уровне 35–45%.
Методология прогнозируемого масштабирования в Diapazon-Pharm
Мы исключили метод «проб и ошибок» из практики трансфера технологий. Экспертный подход Diapazon-Pharm базируется на трех китах:
- Математическое моделирование реологии сыпучих сред. Вместо классической гидродинамики (которая неприменима к порошкам), мы рассчитываем критическую скорость сдвига массы, угол естественного откоса и сопротивление сжатию. Это позволяет адаптировать геометрию воронок и мешалок под конкретную плотность сырья (bulk density).
-
Физическая кастомизация носителей:
- Прогрессивные HPMC-капсулы. Идеальны для гидрофильных и гигроскопичных сред. Имеют низкую внутреннюю влажность (4–6%), устойчивы к растрескиванию и выдерживают высокие осевые нагрузки при закрытии.
- HPMC-Enteric (кислотозащитные). Готовые целлюлозные капсулы с интегрированной защитой от кислой среды желудка. Исключают стадию нанесения пленочной оболочки на готовый продукт, снижая производственный цикл и риски деструкции пробиотиков.
- Статистический IPC-контроль (In-Process Control). Переход от точечного лабораторного контроля к автоматизированным системам сквозного мониторинга. Мы анализируем тренды отклонения массы в режиме реального времени, предупреждая брак еще до того, как он превысит лимиты спецификации.
Практические кейсы: инженерные решения реальных проблем
Кейс 1: Пробиотический комплекс (Проблема падения титра КОЕ)
- Проблема: при переносе процесса капсулирования мультиштаммового пробиотика на промышленный автомат производительностью 80 000 капс/час, выживаемость бактерий снижалась на 25% из-за механического давления в дозировочных трубках и локального нагрева.
- Решение Diapazon-Pharm: мы изменили тип дозирования со шнекового на дисковый (с минимальным уплотнением столбика порошка). Использовали капсулы HPMC со сниженным межатомным трением полимера и внедрили осушение воздуха в зоне фасовки до 30% RH.
- Результат. Сохранение жизнеспособности штаммов >92% в промышленных сериях объемом 1.5 млн капсул.
Кейс 2: Сухой экстракт зеленого чая (Проблема налипания и замятия)
- Проблема. Экстракт обладает высокой гигроскопичностью и налипал на дозирующие штифты. На 20-й минуте работы промышленного оборудования начинался массовый брак - замятие стенок капсул и отклонение по массе.
- Решение Diapazon-Pharm. Замена стандартных желатиновых оболочек на геометрически стандартизированные капсулы HPMC повышенной жесткости. Оптимизация состава вспомогательных веществ (введение безводного коллоидного диоксида кремния в критической пропорции) для стабилизации влаги и снижения адгезии порошка к металлу.
- Результат. Непрерывная работа линии на скорости 90 000 капс/час с уровнем технологического брака менее 0.3%.
Верификация процесса: сравнительные метрики этапов
| Технологический показатель | Лабораторный этап (LAB) | Промышленный этап (Рынок) | Стандарт Diapazon-Pharm |
|---|---|---|---|
| Уровень брака (деформация, недозакрытие) | < 0.2% | < 1.5% | < 0.5% |
| Коэффициент вариации массы (CV) | < 1.5% | < 4.5% | < 2.5% |
| Сохранение активности сырья (КОЕ / ферменты) | ~ 95% | ~ 80% | > 90% |
| Производственная скорость линии | Ручной режим | Нестабильная (с остановками) | Номинальная (100% без пит-стопов) |
Поддерживаем технологов на каждом этапе трансфера
Diapazon-Pharm функционирует как полноценный B2B технологический хаб. Мы предлагаем экспертную поддержку для ваших отделов R&D и QA/QC:
- Поставку протестированных, валидированных типов капсул (Gelatin, HPMC, HPMC-Enteric), оптимизированных под высокоскоростные линии.
- Проведение пре-тестов совместимости вашей сырьевой массы с материалом оболочек на базе нашей R&D-лаборатории.
- Разработку рекомендаций по оптимизации влажности, антистатической защиты и реологии ваших порошковых смесей.
Минимизируйте риски масштабирования вместе с Diapazon-Pharm. Доверьте физику процесса экспертам.