
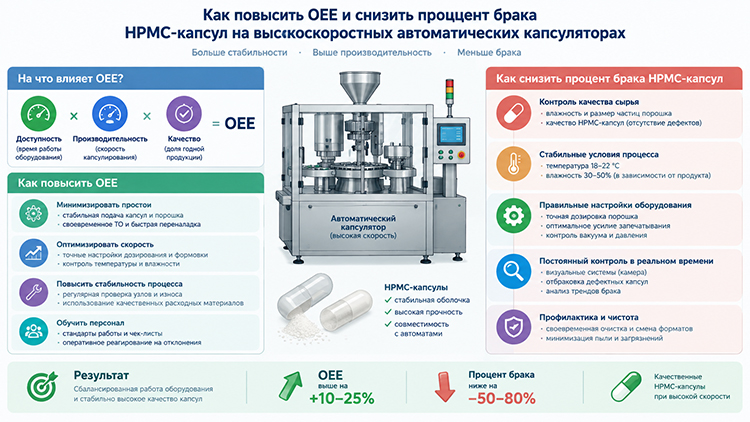
В мире фармацевтического производства качество и эффективность – два неразмешиваемых столпа успеха. Когда речь идёт о высокоскоростных автоматических капсуляторах, заполняющих гидрополимерные (HPMC) капсулы, даже небольшие отклонения в геометрии, стенках или стыковке замка приводят к росту процента брака и падению показателя OEE (Overall Equipment Effectiveness).
Почему OEE так важен для директора по производству
Overall Equipment Effectiveness (OEE) – это комплексный показатель, объединяющий три ключевых параметра:
- Доступность (Availability).
- Производительность (Performance).
- Качество (Quality).
Для Директора по производству высокий OEE → минимизация простоев, максимальная загрузка линий и, главное, низкий уровень брака.
В условиях конкуренции каждый процент увеличения OEE напрямую влияет на финансовый результат и на способность удовлетворять требования регуляторов.
Где «скрывается» проблема брака при заполнении HPMC‑капсул
HPMC‑капсулы отличаются от традиционных желатиновых тем, что их стенки более хрупкие, а процесс их формирования требует тонкой настройки:
| Фактор | Как влияет на брак | Что проверяется |
|---|---|---|
| Геометрия капсулы (длина, диаметр, угол taper) | Деформации, скольжение, «переполнение» или «недополнение» | Проверка размеров в реальном времени, калибровка механики формирования |
| Стабильность стенок (температура, влажность, материал) | Трещины, прожог, неравномерная толщина | Регулировка параметров сушки/нагрева, контроль качества пленки HPMC |
| Стыковка замка (система «шип‑пап», давление, время) | Слабые швы, открывающиеся/переполненные капсулы | Автоматическая проверка геометрии стыка, регулировка давления и скорости |
Инженерные решения, повышающие OEE и уменьшающие брак
Контроль геометрии капсулы
- Оптимизация инструмента формирования – сменные матрицы с микрорельефом позволяют задавать точный taper‑угол (0,5‑1,0°) и минимальный радиус.
- Система реального времени (Real‑Time Monitoring, RTM) – камеры высокого разрешения фиксируют форму каждой капсулы сразу после её формирования. Алгоритмы компьютерного зрения сравнивают текущие параметры с эталонными и выдают сигнал регулировке.
- Автоматический калибровочный цикл – при каждом смене инструмента запускается автоматическая калибровка (встроенный датчик толщины стенки, измеритель длины).
Стабильность стенок
- Температурно‑влажностный баланс – поддержание температуры формовки в диапазоне 35‑38 °C и относительной влажности 35‑45 % обеспечивает однородную пластичность HPMC‑пленки.
- Регулировка скорости подачи пленочного листа – регулятор подачи (скоростной ролик) поддерживает постоянную толщину листа, исключая «смещение» и «залипание».
- Контроль микротрещин – ультразвуковой датчик проверяет наличие микротрещин на стенках в процессе производства; при их обнаружении автоматически снижается скорость подачи.
Точность стыковки замка
- Прецизный пресс‑модуль – использование гидравлических или электро‑пневматических систем с контролем силы (0,5‑2 N) и времени удержания (10‑30 мс) обеспечивает идеальное сцепление швов.
- Видеоконтроль стыка – камера в зоне захвата фиксирует форму замка, а алгоритм распознавания фиксирует «залипание» или «разрыв» и сразу останавливает линию.
- Система адаптивного давления – датчики давления в реальном времени регулируют силу, чтобы компенсировать небольшие отклонения в геометрии (например, небольшие вариации диаметра).
Практический план внедрения
| Этап | Действия | Ожидаемый эффект |
|---|---|---|
| 1. Диагностика | Сбор данных OEE (доступность, производительность, качество) за последние 3 месяца; анализ причин брака (промышленная лог‑аналитика). | Понимание «узких мест». |
| 2. Калибровка инструмента | Замена изношенных матриц, установка RTM‑модуля, настройка автоматической калибровки. | ПСнижение брака за счёт точного формирования (–30 % до 50 %). |
| 3. Автоматизация контроля стенок | Установка датчиков температуры/влажности, интеграция ультразвукового сканера. | Уменьшение трещин и прожогов (–20 % брака). |
| 4. Оптимизация стыковки | Внедрение гидравлического пресс‑модуля с обратной связью, видео‑контроль. | Снижение «недозакрепленных» замков (–15‑25 %). |
| 5. Обучение персонала | Тренинги для операторов и инженеров по работе с новыми системами и интерпретации сигналов. | Повышение восприимчивости к изменениям, ускорение реагирования. |
| 6. Мониторинг и корректировка | Постоянный контроль OEE, KPI брака; корректировка параметров в режиме реального времени. | Стабилизация OEE ≥ 85 %, снижение общего уровня брака до < 1 %. |
Как измерить эффективность
- OEE – целевой показатель: ≥ 85 % (текущий уровень часто 65‑75 %).
- Процент брака (DPMO) – снижение с 4‑6 % до ≤ 1 % (в зависимости от спецификации продукта).
- Среднее время простоя (MTTR) – уменьшение за счёт быстрого реагирования на сигналы RTM.
- Скорость заполнения – поддержание спроса без ущерба качеству (рост производительности до 10 %).
Выводы:
- Контроль геометрии – фундаментальная «первый шаг» к высокому качеству. Точная калибровка и RTM‑мониторинг позволяют держать отклонения в пределах 0,1 mm, что практически исключает деформации и «переполнение».
- Стабильность стенок – за счёт поддержания оптимального температурно‑влажностного режима и контроля микротрещин, HPMC‑пленка сохраняет однородную толщину, что устраняет основную причину прободных и недозакрытых капсул.
- Точная стыковка замка – гидравлические/пневматические модули с обратной связью и видеоконтроль позволяют достигать идеального сцепления, минимизируя количество «плохих» швов.
Внедрив эти инженерные решения, директор по производству получит повышенный OEE, сокращенный процент брака, сокращённые простои и, в конечном итоге, больше рыночных позиций за счёт гарантированного качества и снижения затрат на перевоспроизводство и отход.
Автор – опытный фармацевт‑технолог, специализирующийся на автоматизации линий по заполнению и капсулированию в фармацевтике.